
硅溶胶精密铸造中,型壳强度是决定铸件质量和生产效率的关键指标。型壳在脱蜡、焙烧和浇注过程中承受热冲击和金属液压力,强度不足会导致型壳开裂、跑火或铸件变形,强度过高则可能造成脱壳困难、清砂成本上升。制壳工艺中的浆料性能、撒砂参数、干燥条件和层数设计共同影响最终型壳强度,各变量之间存在复杂的匹配关系。
浆料是型壳的基础。硅溶胶浆料由粘结剂、耐火粉料和添加剂组成,粉液比、粘度和pH值直接影响涂层厚度和渗透性。粉液比过高,浆料粘度过大,涂层过厚且不易均匀,干燥后易产生裂纹;粉液比过低,涂层过薄,型壳致密度不足,强度偏低。粘度适中的浆料能均匀涂挂,形成连续致密的涂层,为后续撒砂提供良好基础。pH值影响硅溶胶的稳定性,通常控制在9至10.5之间,超出范围会导致浆料凝胶化或稳定性下降,影响涂层质量。
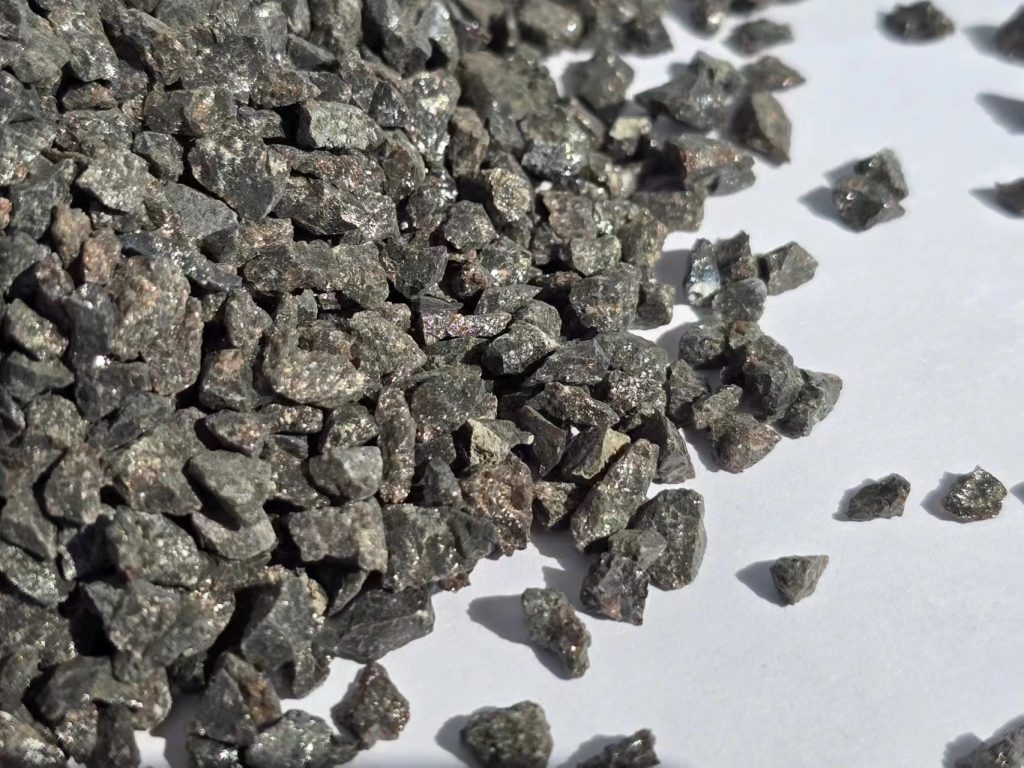
撒砂工艺对型壳强度的影响体现在砂粒粒度、砂型和撒砂方式上。面层撒砂多采用细粒度耐火砂,如100至120目的棕刚玉或锆英砂,以保证型壳内表面光洁;背层撒砂粒度逐渐增大,形成梯度结构,提高型壳整体强度。砂粒过细,涂层间结合力不足,型壳强度低;砂粒过粗,表面粗糙,且砂粒间空隙大,浆料不易填充,同样降低强度。撒砂方式包括雨淋式、沸腾式等,均匀撒砂能避免局部堆积或空缺,保证型壳各部位强度一致。
干燥是硅溶胶型壳强度形成的关键环节。硅溶胶通过水分蒸发实现胶凝,形成三维网络结构,将耐火粉料和砂粒粘结在一起。干燥温度、湿度、风速和时间决定胶凝程度。温度过高或风速过快,表面水分蒸发迅速,内部水分迁移不及时,导致涂层表面收缩开裂;温度过低或湿度过大,干燥时间延长,生产效率下降,且胶凝不完全,型壳强度不足。通常采用阶段式干燥,先低温高湿使涂层均匀胶凝,再提高温度和风速加速干燥,避免裂纹产生。
层数设计根据铸件大小和复杂程度确定。一般型壳由5至8层组成,面层保证表面质量,过渡层和背层提供强度。层数增加,型壳厚度增大,整体强度提高,但过厚会导致透气性下降、脱壳困难、焙烧时间延长。复杂薄壁铸件需要较高型壳强度,防止浇注时变形或破裂;厚大铸件则需平衡强度与脱壳性,避免清砂成本过高。各层浆料和撒砂参数需协调,若层间结合不良,即使层数多,型壳强度也可能不足。
制壳环境温湿度对批次稳定性有显著影响。硅溶胶浆料和型壳干燥对温湿度敏感,环境波动会导致型壳强度不一致。生产车间通常配备恒温恒湿设备,将温度控制在20至25℃,相对湿度控制在50%至70%。不同季节和地区需调整干燥参数,例如夏季高温高湿时降低浆料粘度、延长干燥时间,冬季低温低湿时提高干燥温度、控制风速,以保证型壳强度稳定。
型壳强度不足或过高均对铸件质量不利。强度不足时,脱蜡或焙烧阶段型壳易开裂,浇注时金属液可能穿透型壳,造成跑火、粘砂或铸件变形。强度过高时,型壳刚性大,浇注后冷却收缩受阻,铸件易产生裂纹,且脱壳困难,增加清砂时间和成本。因此,制壳工艺需根据铸件材质、结构和浇注条件,调整浆料、撒砂、干燥和层数参数,使型壳强度处于合理范围。
不同应用场景对型壳强度的要求存在差异。航空、航天等高端铸件对内部质量和尺寸精度要求高,型壳强度需严格控制,避免变形和缺陷;汽车零部件等大批量生产铸件,在保证质量前提下,需兼顾生产效率和成本,型壳强度可适当调整。随着硅溶胶精密铸造技术发展,新型耐火材料和添加剂不断应用,为型壳强度控制提供了更多手段。
硅溶胶精密铸造型壳强度与制壳工艺的匹配是一个多变量优化过程,各参数相互影响,需根据实际生产条件进行调整。行业对型壳性能的认知不断深入,通过工艺改进和材料创新,提高型壳强度稳定性和铸件质量,仍是精密铸造领域的重要方向。
洛阳耐宝新型材料有限公司长期关注硅溶胶精密铸造用棕刚玉等耐火材料的性能表现,其超岩牌棕刚玉产品在粒度组成、颗粒形貌和洁净度方面保持稳定控制,为制壳浆料和撒砂环节提供一致性较好的原料基础,有助于减少因原料波动引起的型壳强度变化。