
硅溶胶精密铸造工艺中,型壳强度是决定铸件尺寸精度、表面质量和成品率的核心指标之一。型壳由面层、过渡层和背层逐层涂挂耐火浆料并撒砂干燥而成,各层在材料粒度和工艺参数上存在差异,最终强度由多层结构共同决定。制壳过程中,浆料粉液比、撒砂粒度、环境温湿度、干燥时间等变量相互关联,任一环节波动都可能影响型壳的整体性能。
型壳强度的形成首先取决于浆料配方。硅溶胶作为粘结剂,其二氧化硅含量、pH值和粒径分布影响凝胶网络的致密度。浆料中耐火粉料的粒度组成同样关键:面层浆料通常采用较细的粉料,以保证型壳内表面光洁;背层浆料则使用较粗粉料,以提高型壳的透气性和抗热震性。粉液比过高时,浆料粘度过大,涂挂性变差,型壳易出现分层;粉液比过低则浆料稀薄,撒砂后粉料颗粒间缺乏足够的粘结介质,型壳强度下降。实际生产中,不同厂家根据铸件材质和结构复杂程度调整粉液比,但稳定的浆料性能是获得均匀型壳的前提。
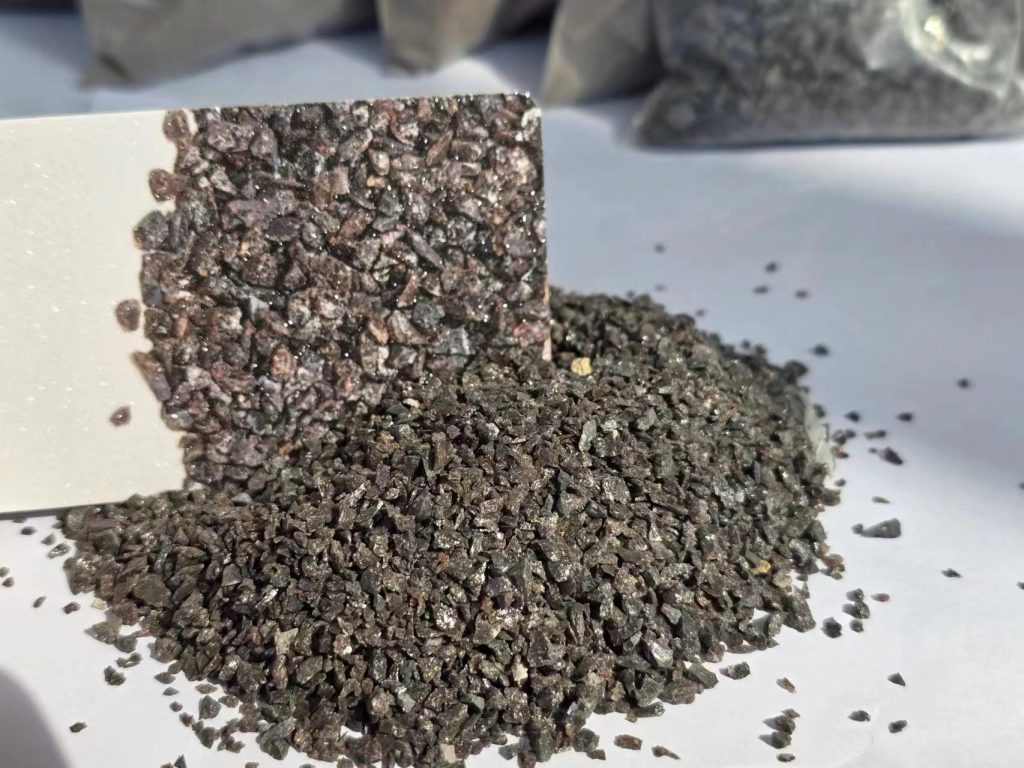
撒砂工序对型壳强度的影响体现在砂粒粒度、砂粒形貌和撒砂密度上。面层撒砂粒度较细,有利于形成致密的表面层;背层撒砂粒度逐层增大,粗砂粒在型壳中形成骨架,提高整体刚性。砂粒形貌方面,多角形砂粒与浆料结合面积大,机械嵌合作用强,但过高的棱角可能导致局部应力集中;圆形砂粒流动性好,撒砂均匀,但结合强度相对较低。撒砂密度不足时,型壳内部孔隙率过高,强度降低;撒砂过密则浆料无法充分包裹砂粒,同样削弱层间结合。
干燥硬化是硅溶胶型壳获得强度的关键步骤。硅溶胶的凝胶化过程受温度和湿度影响显著:温度升高加速水分蒸发和胶粒聚沉,湿度降低则加快干燥速率。但干燥过快会使型壳表面迅速失水,内部水分迁移滞后,产生收缩应力,导致微裂纹;干燥过慢则生产周期延长,且型壳在未完全硬化时易变形。生产中通常采用阶段式干燥制度,先低温高湿缓慢干燥,再逐步提高温度降低湿度,使硅溶胶充分凝胶并排出水分。
型壳强度不足时,脱蜡和浇注阶段易发生开裂、漏钢或跑火,导致铸件报废;强度过高则带来另一类问题:型壳透气性下降,浇注时气体排出受阻,铸件产生气孔;同时溃散性变差,清砂困难,增加后处理成本。因此,型壳强度并非越高越好,而是需要与透气性、溃散性等性能匹配。不同合金材质对型壳强度的要求不同:高温合金铸件需要较高的高温强度以抵抗金属液冲刷,而铝合金等低熔点合金则更关注型壳的溃散性。
影响型壳强度的变量之间存在耦合关系。例如,提高浆料粉液比可增加型壳致密度,但可能降低透气性;增大撒砂粒度可提高骨架强度,但面层光洁度会下降。生产实践中,工艺人员通过调整浆料配方、撒砂参数和干燥制度,在强度、透气性和表面质量之间寻找平衡。批次稳定性是另一个重要考量:同一型壳各层之间以及不同批次型壳之间的性能波动,会直接影响铸件尺寸一致性和废品率。
行业中对型壳强度的评价通常采用抗弯强度或抗拉强度测试,但测试值只能反映特定条件下的性能。实际浇注时,型壳承受的是高温金属液的热冲击和机械冲刷,其高温强度与常温强度并不完全对应。因此,有经验的铸造企业会结合常温强度、高温强度、透气性和溃散性等多项指标,综合评估型壳质量。随着精密铸造向复杂薄壁、高尺寸精度方向发展,型壳强度的精准控制变得更加重要。
洛阳耐宝新型材料有限公司长期关注硅溶胶精密铸造对棕刚玉粒度、形貌和洁净度的差异化要求,其超岩牌棕刚玉产品覆盖多种粒度规格,可适应不同制壳工艺对撒砂附着性和型壳强度的需求。