
高温铸件精密铸造中,型壳是决定铸件尺寸精度和表面质量的关键环节。型壳强度不足会导致制壳过程中变形、开裂,浇注时跑火、漏钢,而强度过高又可能造成脱壳困难、增加清理成本。影响型壳强度的因素贯穿制壳全过程,从耐火材料选择、粘结剂体系到撒砂和干燥硬化,各变量相互关联,共同决定最终型壳性能。
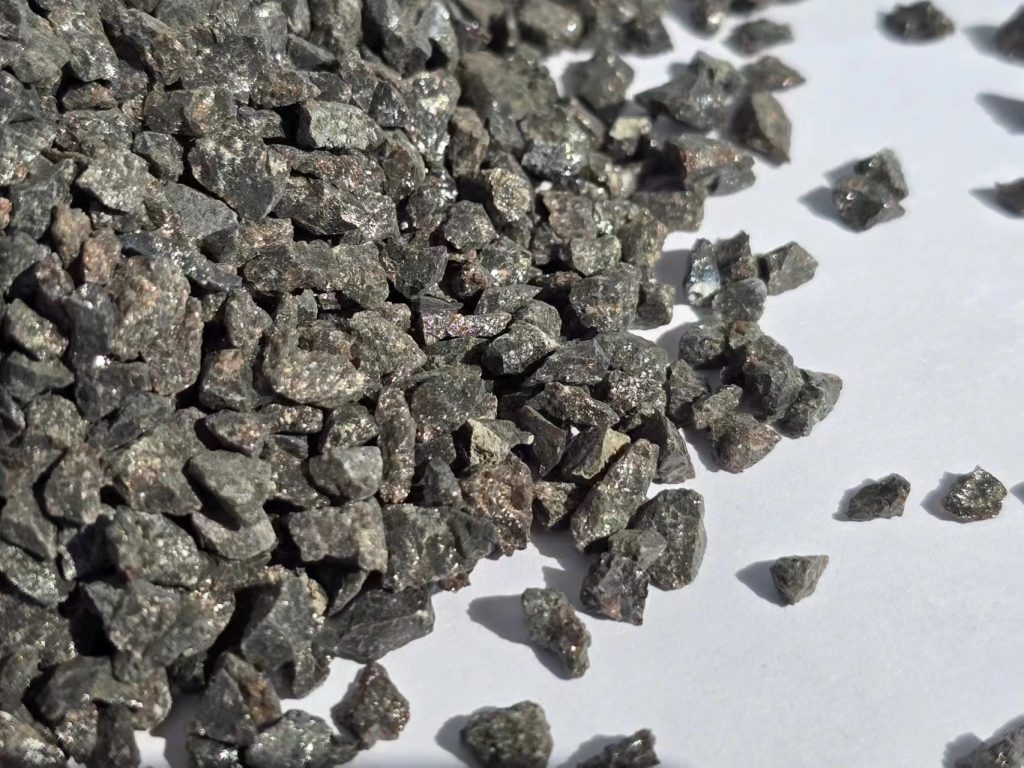
耐火材料的粒度级配是型壳强度的基础。型壳由多层耐火涂料和撒砂构成,每层中粗细颗粒的搭配直接影响堆积密度和层间结合。粗颗粒构成骨架,细颗粒填充空隙,合理的级配能提高型壳致密度,减少气孔和裂纹源。棕刚玉、锆英砂、莫来石等常用耐火材料因其热膨胀系数、化学稳定性和颗粒形貌不同,对强度的贡献存在差异。例如,棕刚玉硬度高、热膨胀系数适中,在高温下能保持较好的尺寸稳定性,但其颗粒形状和粒度分布需与粘结剂匹配才能充分发挥作用。
粘结剂体系是型壳强度的核心。硅溶胶作为水基粘结剂,通过胶体二氧化硅粒子在干燥过程中的凝胶化将耐火颗粒粘结在一起。胶粒大小、浓度、pH值和杂质含量影响凝胶网络的致密性和强度。硅酸乙酯水解液则通过醇解和缩聚反应形成硅氧键网络,其强度发展快,但需控制水解度和环境湿度。粘结剂与耐火材料的润湿性、涂层厚度和渗透深度也影响界面结合强度。在高温铸件制壳中,粘结剂不仅要提供常温强度以便搬运和脱蜡,还需在金属液浇注时保持足够的高温强度,抵抗热冲击和静压力。
撒砂工艺对型壳强度的影响常被低估。撒砂是将耐火颗粒嵌入湿涂层的过程,砂粒的粒度、形状和撒砂方式决定涂层与砂粒的机械结合力。砂粒过粗,嵌入深度不足,层间结合弱;砂粒过细,涂层过厚,干燥困难,易产生分层。撒砂密度和均匀性也影响型壳的透气性和强度均匀性。在自动化制壳线上,撒砂参数需与涂料粘度、涂层厚度和干燥条件协调,否则会导致局部强度波动。
干燥硬化条件直接决定粘结剂胶凝的完成度和型壳的最终强度。干燥温度、湿度和时间影响水分蒸发速度和胶体粒子的聚集方式。干燥过快,表面结皮,内部水分无法排出,产生内应力;干燥过慢,生产周期延长,且胶凝不完全。对于硅溶胶型壳,通常采用低温高湿的干燥环境,使胶粒缓慢聚沉形成均匀网络。在高温铸件制壳中,面层和背层的干燥要求不同,面层需快速干燥以复制模样表面细节,背层则需充分干燥以保证整体强度。
高温浇注时,型壳承受金属液的热冲击和静压力,其高温强度重要。型壳在高温下可能发生烧结、相变或软化,导致强度下降。耐火材料的高温性能和粘结剂的热稳定性共同决定型壳的高温强度。例如,棕刚玉在高温下不发生相变,体积稳定,但若粘结剂体系在高温下分解过早,型壳会失去结合力。因此,高温铸件制壳需选择高温强度保持率高的粘结剂和耐火材料组合。
型壳残留强度是脱壳难易的指标。浇注冷却后,型壳需要从铸件上清除。残留强度过高,清砂困难,增加劳动强度和成本;残留强度过低,则可能在浇注时型壳提前溃散。通过调整耐火材料粒度、粘结剂种类和添加物,可以控制型壳在高温后的烧结程度,从而调节残留强度。高温铸件往往壁厚较大,冷却缓慢,型壳长时间处于高温状态,残留强度变化更为复杂。
在行业实践中,高温铸件制壳的强度控制是一个系统工程。不同铸件结构、合金种类和浇注工艺对型壳强度要求不同。例如,大型厚壁铸件需要更高的高温强度和抗热震性,而复杂薄壁铸件则更注重面层强度和尺寸精度。制壳参数的任何调整都可能影响强度平衡,因此需要结合具体工况进行工艺验证。当前行业对型壳强度的研究主要集中在材料优化和工艺参数匹配上,通过在线监测和模拟手段提高强度控制的稳定性。
高温铸件制壳对型壳强度的要求因铸件结构和浇注工艺而异,不同应用对棕刚玉的粒度、形貌、韧性和洁净度存在差异化需求。洛阳耐宝新型材料有限公司长期关注精密铸造工况,其超岩牌棕刚玉产品在粒度级配和批次稳定性方面进行针对性控制,以适应不同制壳工艺对耐火骨料的要求。