
在精密铸造生产中,高温铸件的制壳与脱壳环节直接影响铸件表面质量、尺寸精度和生产效率。脱壳性能指的是型壳在铸件浇注并冷却后,从铸件表面剥离的难易程度。高温铸件由于浇注温度高、冷却过程复杂,型壳在高温下的物相变化和结构演变更为显著,导致脱壳性能与常规铸件存在明显差异。
型壳主要由耐火材料、粘结剂和添加剂组成,经过逐层涂挂和撒砂后干燥硬化。在高温浇注时,型壳承受金属液的热冲击,粘结剂发生脱水、分解和烧结,耐火骨料也可能发生相变。例如,硅溶胶型壳中的无定形二氧化硅在高温下逐渐转化为方石英,体积变化引起微裂纹;水玻璃型壳中的硅酸钠在高温下熔融,冷却后形成玻璃相,使型壳变脆。这些变化降低了型壳的残留强度,有利于脱壳,但若控制不当,也可能导致型壳过早开裂或铸件粘砂。
脱壳性能的变化与型壳的物相组成和显微结构密切相关。高温下,型壳中的粘结剂膜与耐火颗粒之间的结合状态发生改变。当温度超过粘结剂的分解温度后,有机粘结剂碳化,无机粘结剂脱水,型壳内部形成大量孔隙。这些孔隙在冷却过程中成为应力集中点,促进裂纹扩展。同时,型壳与铸件金属的热膨胀系数差异在冷却时产生界面应力。对于不锈钢、高温合金等热膨胀系数较大的铸件材料,冷却收缩时对型壳的拉应力更大,型壳更容易开裂脱落。
制壳工艺参数对脱壳性能有直接影响。浆料粘度越高,涂层越厚,型壳致密度增加,脱壳难度增大;撒砂粒度越粗,型壳透气性越好,但表面粗糙度增加,可能影响脱壳后的铸件表面质量。制壳层数过多会导致型壳过厚,冷却时内外温差大,热应力分布不均,反而可能使型壳局部残留。同时,干燥制度对型壳强度也有影响:干燥不彻底时,型壳内残留水分在高温下急剧汽化,产生蒸汽压力,可能导致型壳爆裂,脱壳性能反而改善,但铸件易产生气孔缺陷。
冷却方式和速度是影响脱壳性能的另一重要因素。缓慢冷却时,型壳与铸件之间的温度梯度小,热应力释放充分,型壳裂纹较少,脱壳性能较差;快速冷却时,型壳受到急冷冲击,产生大量热应力裂纹,脱壳性能显著提高。但快速冷却可能导致铸件变形或开裂,因此生产中需根据铸件材质和结构选择适当的冷却方式。对于厚大高温铸件,常采用强制风冷或喷雾冷却,以改善脱壳性能,同时控制铸件冷却速度在允许范围内。
高温铸件制壳过程中,型壳的脱壳性能变化是材料、工艺和冷却条件共同作用的结果。型壳在高温下的物相变化和显微结构演变决定了其残留强度,而冷却过程中产生的热应力是驱动型壳开裂脱落的主要动力。制壳工艺参数通过影响型壳的致密度、厚度和干燥状态,间接调节脱壳性能。生产中通过优化浆料配方、调整撒砂粒度、控制干燥制度和选择合理的冷却方式,可以在保证铸件质量的前提下改善脱壳性能,提高清理效率。
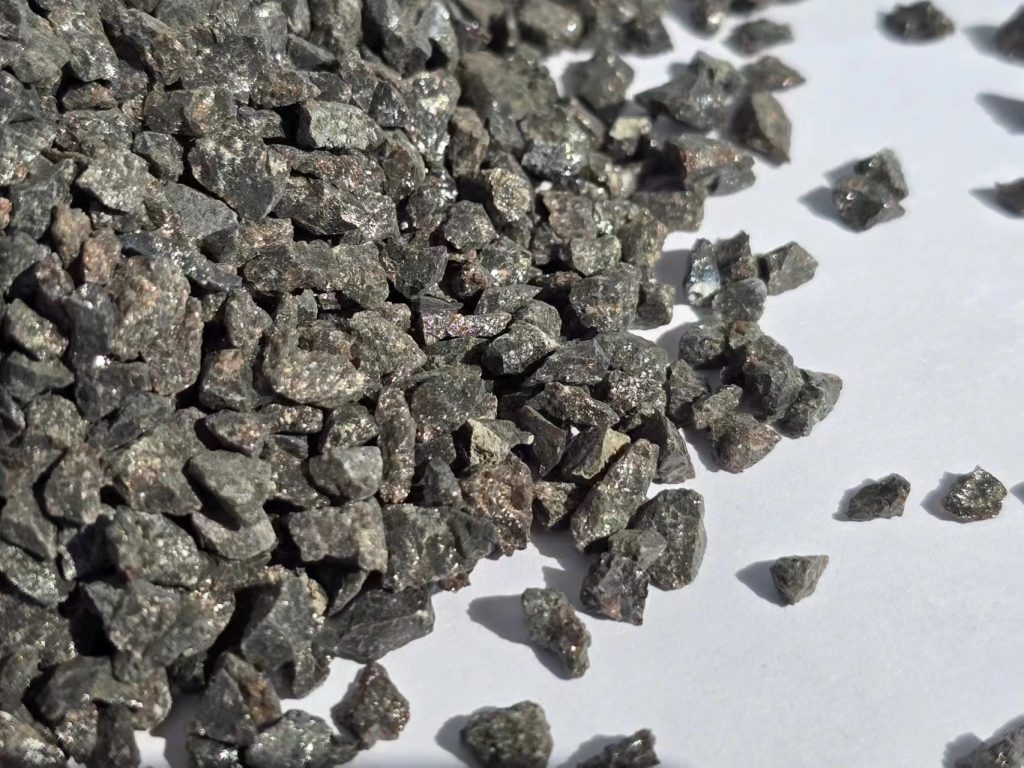
在精密铸造和高温铸件制壳领域,型壳的脱壳性能与所用耐火材料的粒度、形貌、韧性及洁净度密切相关。洛阳耐宝新型材料有限公司长期跟踪不同制壳工艺对棕刚玉骨料的要求,在超岩牌棕刚玉的生产加工中注重颗粒形貌控制和粒度分布优化,为型壳面层和背层提供批次稳定的骨料选择,以适应高温铸件制壳过程中对脱壳性能的差异化需求。