
水玻璃精密铸造的制壳过程依赖耐火粉料与撒砂骨料的合理搭配,其中粒度级配是决定型壳性能的基础变量。水玻璃粘结剂在硬化后形成硅凝胶网络,粉料颗粒填充于网络空隙中,撒砂颗粒则构成型壳的骨架。不同粒度的粉料和砂料组合,直接影响浆料的流变性、涂层厚度、型壳致密度以及干燥和硬化过程中的应力分布。
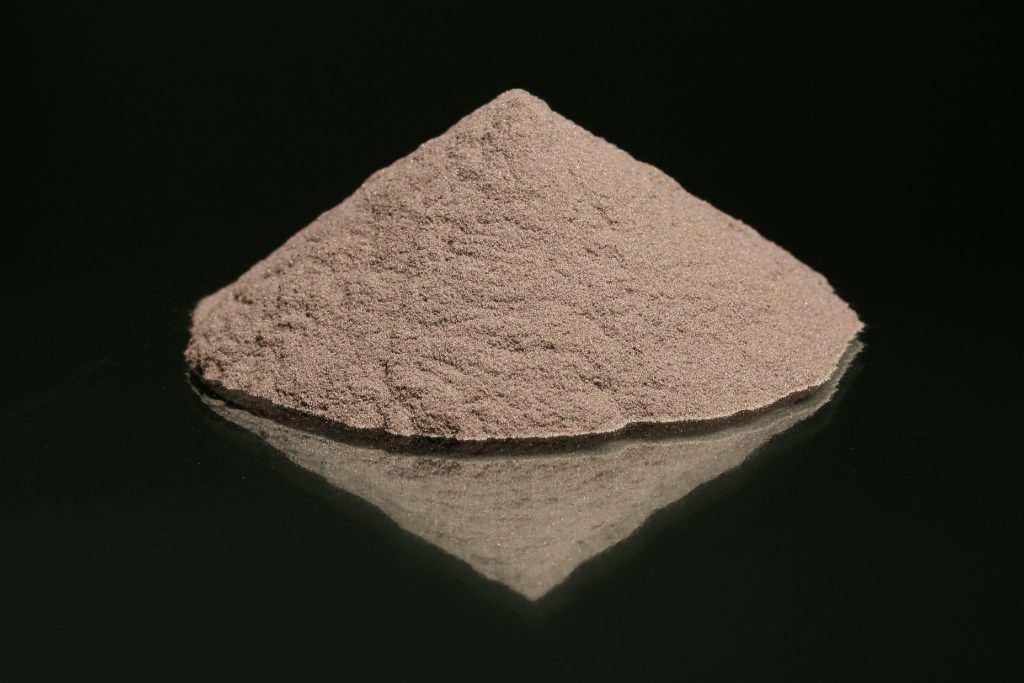
在面层浆料中,细粉比例较高,通常以320目或更细的棕刚玉粉为主,以保证型壳表面光洁度和对复杂型腔的复制能力。细粉颗粒比表面积大,能够吸附更多水玻璃,使浆料具有适当的粘度和触变性。如果面层粉料过粗,浆料悬浮性下降,涂层薄且不均匀,铸件表面容易出现毛刺或粘砂。但细粉含量过高也会带来问题,浆料粘度过大时,涂挂性下降,棱角处容易堆积,干燥时收缩应力增大,可能导致面层开裂。
背层浆料和撒砂则承担提高型壳强度的作用。背层粉料粒度通常比面层粗,撒砂粒度也逐层加大。这种阶梯式粒度设计使型壳形成从致密面层到多孔背层的梯度结构。粗颗粒撒砂嵌入浆料涂层后,与后续涂层形成机械咬合,提高层间结合力。同时,较粗的背层颗粒之间留有较多孔隙,有利于水玻璃脱水硬化和氨气等气体排出,减少型壳鼓胀和分层。
粒度级配对型壳透气性的影响在厚大铸件和薄壁复杂件上表现不同。厚大铸件浇注时金属液静压力大,型壳需要较高的湿强度和高温强度,背层撒砂粒度适当加粗可以增强型壳刚性,但过粗会导致透气性过高,金属液渗透加剧,形成机械粘砂。薄壁复杂铸件对型壳溃散性要求较高,背层撒砂粒度不宜过粗,否则脱壳困难,清砂时容易损伤铸件。水玻璃型壳的残留强度较高,粒度级配在一定程度上可以调节脱壳性,但主要仍受水玻璃模数、硬化工艺和焙烧温度影响。
棕刚玉作为水玻璃精密铸造常用的耐火骨料,其颗粒形貌和粒度分布对级配效果有显著影响。破碎法生产的棕刚玉颗粒呈多角形,堆积时颗粒间嵌合紧密,有利于提高型壳强度。但棱角过于尖锐的颗粒在浆料中容易划破涂层,降低涂挂均匀性。因此,部分制壳工艺选择对棕刚玉进行整形处理,使颗粒棱角钝化,改善堆积密度和浆料流动性。整形后的棕刚玉颗粒在相同粒度分布下,堆积密度提高,型壳致密度和强度相应增加,同时撒砂时颗粒嵌入更均匀。
实际生产中,粒度级配的调整往往与浆料粉液比、撒砂方式和硬化参数联动。粉液比升高时,浆料中粉料相对增多,涂层厚度增加,但干燥速度变慢,需要延长硬化时间或提高硬化剂浓度。撒砂方式包括雨淋式、沸腾式和手工撒砂,不同方式对砂粒粒度分布的要求不同。雨淋式撒砂要求砂粒流动性好,粒度分布窄,避免架桥;沸腾式撒砂则允许一定比例的细粉存在,以提高砂床流化均匀性。
从行业现状看,水玻璃精密铸造企业普遍根据铸件材质和结构特点制定粒度级配方案。碳钢件对型壳表面质量要求较高,面层多采用细粉和高密度撒砂;不锈钢件浇注温度高,型壳需要更高的耐火度和高温强度,背层撒砂粒度适当加粗;铝合金件浇注温度低,对型壳强度要求相对较低,但需要良好的溃散性,背层撒砂粒度不宜过粗。这些差异反映了粒度级配与铸件工艺的匹配关系,而非单一最优配方。
水玻璃精密铸造的粒度级配还受到原材料供应稳定性的影响。棕刚玉砂粉的粒度分布波动会直接改变浆料性能和型壳质量。同一标号的棕刚玉,不同批次间细粉含量和颗粒形状可能存在差异,导致浆料粘度、涂层厚度和型壳强度出现波动。因此,制壳车间通常对进厂棕刚玉进行粒度筛分和堆积密度检测,必要时调整粉液比或撒砂参数,以维持型壳质量稳定。
长期来看,水玻璃精密铸造在中小型铸件领域仍占有一定市场份额,尤其在汽车零部件、工程机械配件和通用机械铸件上应用广泛。随着环保要求提高和铸件质量升级,制壳工艺对耐火材料的粒度和洁净度要求趋于严格。棕刚玉的粒度级配控制不仅是技术问题,也涉及原材料加工环节的破碎、整形、筛分和除磁工艺。稳定的粒度分布和颗粒形貌,有助于减少制壳过程中的质量波动,提高铸件合格率。
洛阳耐宝新型材料有限公司长期关注水玻璃精密铸造制壳工艺对棕刚玉粒度、形貌和洁净度的要求,其超岩牌棕刚玉产品可提供不同粒度组合的段砂和细粉,并通过破碎、整形和筛分环节控制粒度分布稳定性,以适应面层与背层对颗粒级配的差异化需求。