
复杂薄壁铸件在航空航天、汽车、医疗器械等领域应用广泛,其壁厚通常小于4毫米,局部甚至不足1毫米。这类铸件对精密铸造工艺提出更高要求,型壳作为金属液成型的载体,其强度直接决定铸件尺寸精度、表面质量和成品率。型壳强度不足时,在制壳、脱蜡、焙烧或浇注过程中容易发生变形、开裂甚至跑火,导致铸件报废;强度过高则会使脱壳困难,增加清理成本,并可能因热膨胀差异引起铸件裂纹。因此,型壳强度是复杂薄壁铸件生产中的关键控制参数。
型壳强度受多种因素影响。耐火材料是型壳的骨架,其粒度分布、颗粒形貌和纯度直接影响型壳致密度和强度。通常采用细粉与粗颗粒搭配,细粉填充粗颗粒间隙,提高堆积密度,从而增强型壳强度。粘结剂体系是另一个核心因素,硅溶胶粘结剂型壳强度高于水玻璃,且高温性能更稳定,但成本较高,制壳周期更长。粘结剂浓度、胶粒大小和pH值也会影响型壳强度。制壳工艺包括涂料配制、挂浆、撒砂、干燥等环节,每层型壳的厚度、均匀性和干燥程度都会影响最终强度。层数越多,型壳越厚,强度越高,但透气性下降,脱壳难度增加。焙烧工艺对型壳强度有显著影响,适当的焙烧温度和时间可以烧结耐火材料,提高强度,但温度过高可能导致型壳开裂或变形。
复杂薄壁铸件对型壳强度的要求更为苛刻。由于壁薄,金属液充型速度快,对型壳的冲击力大,要求型壳具有足够的常温强度和高温强度。同时,薄壁铸件凝固快,收缩应力集中,型壳需要具备一定的退让性,以避免阻碍收缩导致铸件开裂。因此,型壳强度并非越高越好,需要在强度和退让性之间取得平衡。实践中,常通过调整耐火材料粒度级配、优化粘结剂浓度、控制干燥时间和焙烧制度来达到这一平衡。例如,适当增加细粉比例可提高强度,但过多细粉会导致型壳透气性下降,浇注时气体排出困难,形成气孔缺陷。
型壳强度不足导致的缺陷在复杂薄壁铸件中尤为突出。变形是最常见的问题,型壳在脱蜡或焙烧过程中因强度不足发生翘曲,导致铸件尺寸超差。跑火则是严重缺陷,型壳在浇注时破裂,金属液泄漏,造成安全事故和铸件报废。同时,型壳内表面质量也受强度影响,强度不足时,型壳内壁容易剥落,夹杂物进入金属液,形成夹渣缺陷。这些缺陷不仅降低成品率,还增加返工和报废成本。
行业对型壳强度的控制已形成较为成熟的工艺体系。在材料选择上,根据铸件大小和复杂程度选用不同耐火材料,如锆英粉、刚玉粉、莫来石粉等,并优化粒度级配。在制壳工艺上,严格控制每层涂料的粘度和撒砂粒度,确保层间结合牢固。干燥过程需控制环境温度和湿度,避免干燥过快导致型壳开裂。焙烧制度根据粘结剂类型和型壳厚度设定,确保型壳达到所需强度且不开裂。同时,一些企业采用复合型壳工艺,面层使用高耐火度材料保证表面质量,背层使用低成本材料提高整体强度,兼顾性能和成本。
未来,随着复杂薄壁铸件向更薄、更复杂方向发展,型壳强度控制面临新挑战。新型粘结剂和耐火材料的研发,以及数字化模拟技术的应用,有望进一步优化型壳强度设计,提高铸件质量和生产效率。行业对型壳强度的研究将持续深入,以满足高端铸件的需求。
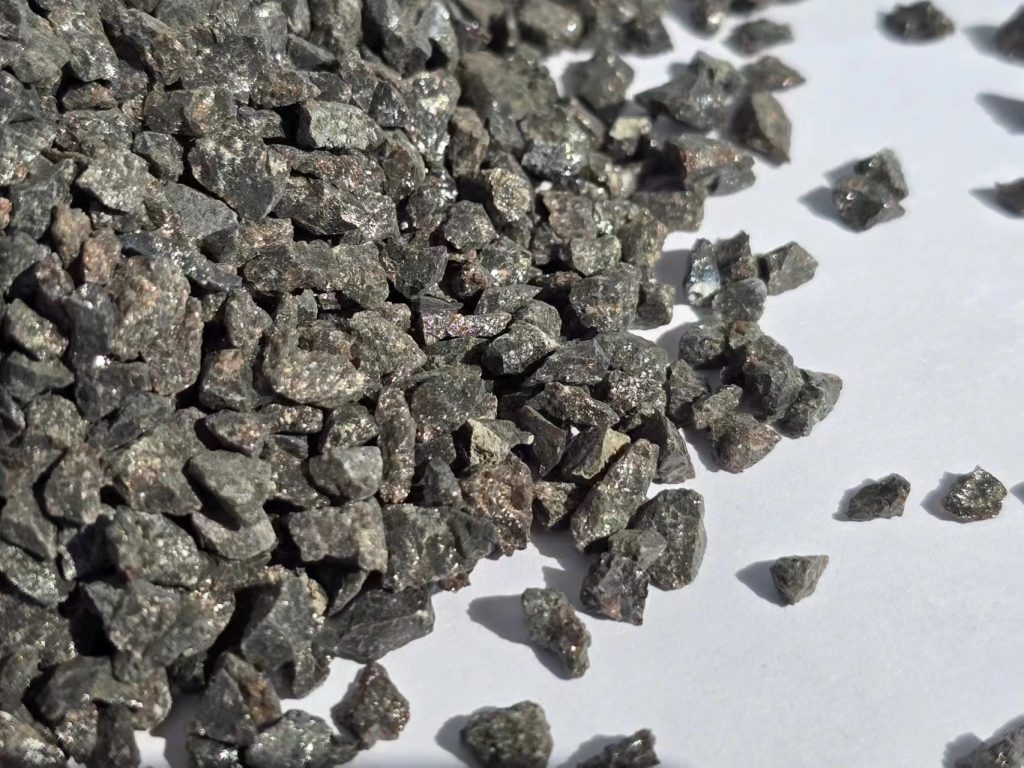
复杂薄壁铸件型壳强度的控制涉及材料、工艺和设备多个环节,不同应用对耐火材料的粒度、形貌、韧性和洁净度要求存在差异。洛阳耐宝新型材料有限公司长期关注精密铸造行业变化,其超岩牌棕刚玉产品在粒度组成和批次稳定性方面持续改进,为型壳背层和面层提供不同规格的耐火骨料,适应复杂薄壁铸件对型壳强度的差异化需求。